Appareil de mesure de précision mécanique : choisissez selon la tolérance à contrôler
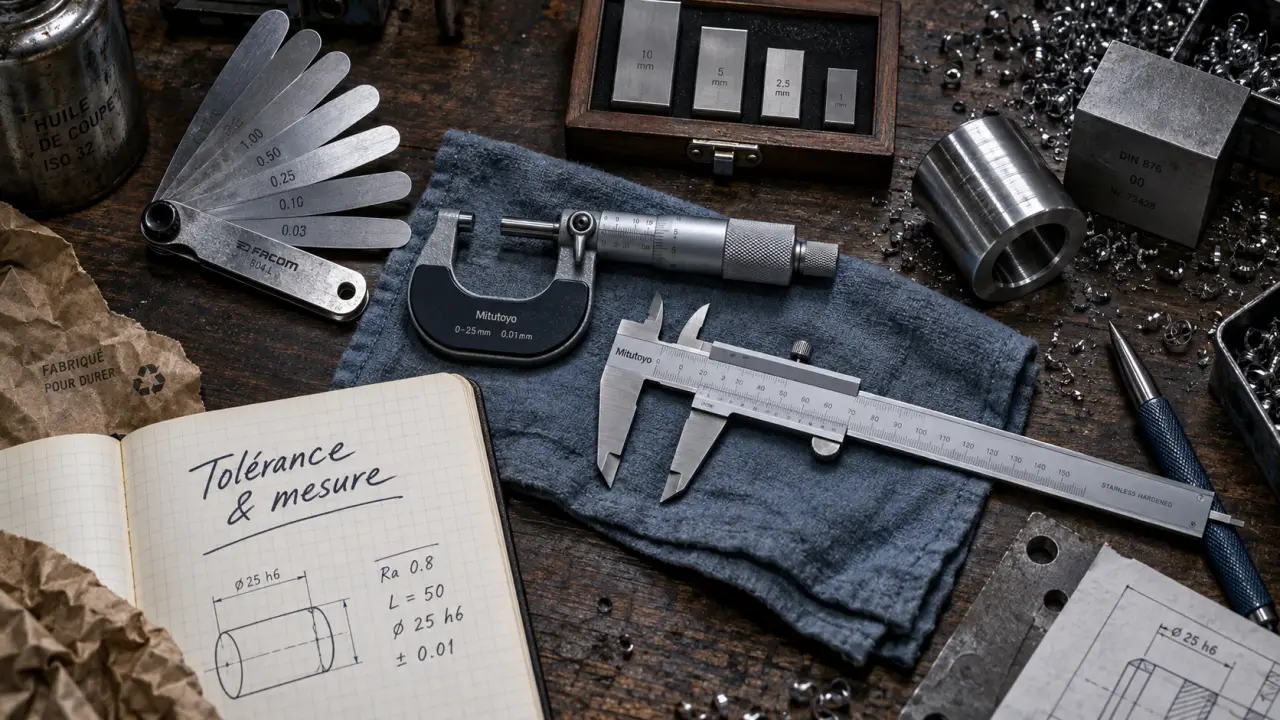
En mécanique, une cote juste ne suffit pas : il faut aussi la mesurer avec un instrument adapté, correctement utilisé et fiable dans l’environnement de l’atelier. Le choix d’un appareil de mesure de précision mécanique dépend de la tolérance à contrôler, de la forme de la pièce et de la répétabilité attendue. Un pied à coulisse, un micromètre ou un comparateur ne répondent pas au même besoin.
Partir de la tolérance plutôt que de l’instrument
Le premier réflexe consiste à examiner le plan de fabrication. Une dimension nominale, par exemple un diamètre ou une épaisseur, est toujours accompagnée d’une tolérance plus ou moins serrée. Cette plage acceptable détermine le niveau de précision nécessaire. Utiliser un appareil trop approximatif expose à accepter des pièces non conformes. À l’inverse, choisir un équipement disproportionné rend le contrôle plus lent et plus coûteux.
Quiz : Mesurer en mécanique
En pratique, l’instrument doit permettre de distinguer clairement les écarts recherchés. Pour un contrôle courant d’encombrement, une lecture au dixième peut suffire. Pour ajuster un arbre dans un alésage, vérifier une portée de roulement ou contrôler une épaisseur fine, il faut généralement passer à une mesure au centième, voire à une méthode comparative plus sensible. La tolérance de fabrication doit donc guider le choix avant la marque, le type d’affichage ou le nombre de fonctions.
| Besoin de contrôle | Instrument généralement adapté | Exemple de cote |
|---|---|---|
| Dimensions extérieures et intérieures usuelles | Pied à coulisse | Largeur, diamètre, profondeur |
| Diamètre ou épaisseur avec forte exigence | Micromètre | Arbre, tôle, portée rectifiée |
| Variation, faux-rond ou déplacement | Comparateur | Voilage, battement, parallélisme |
| Contrôle d’alésage | Alésomètre ou calibre | Logement de bague, cylindre |
Les principaux appareils de mesure et ce qu’ils contrôlent réellement
Le pied à coulisse pour les contrôles polyvalents
Le pied à coulisse reste l’appareil de mesure de précision mécanique le plus polyvalent. Ses becs extérieurs servent à relever un diamètre, une largeur ou une épaisseur. Ses becs intérieurs mesurent une ouverture, tandis que sa jauge de profondeur contrôle un épaulement ou un perçage. Les modèles à vernier, à cadran ou numériques reposent sur le même principe : la qualité du résultat dépend autant de l’alignement de l’outil que de sa résolution.
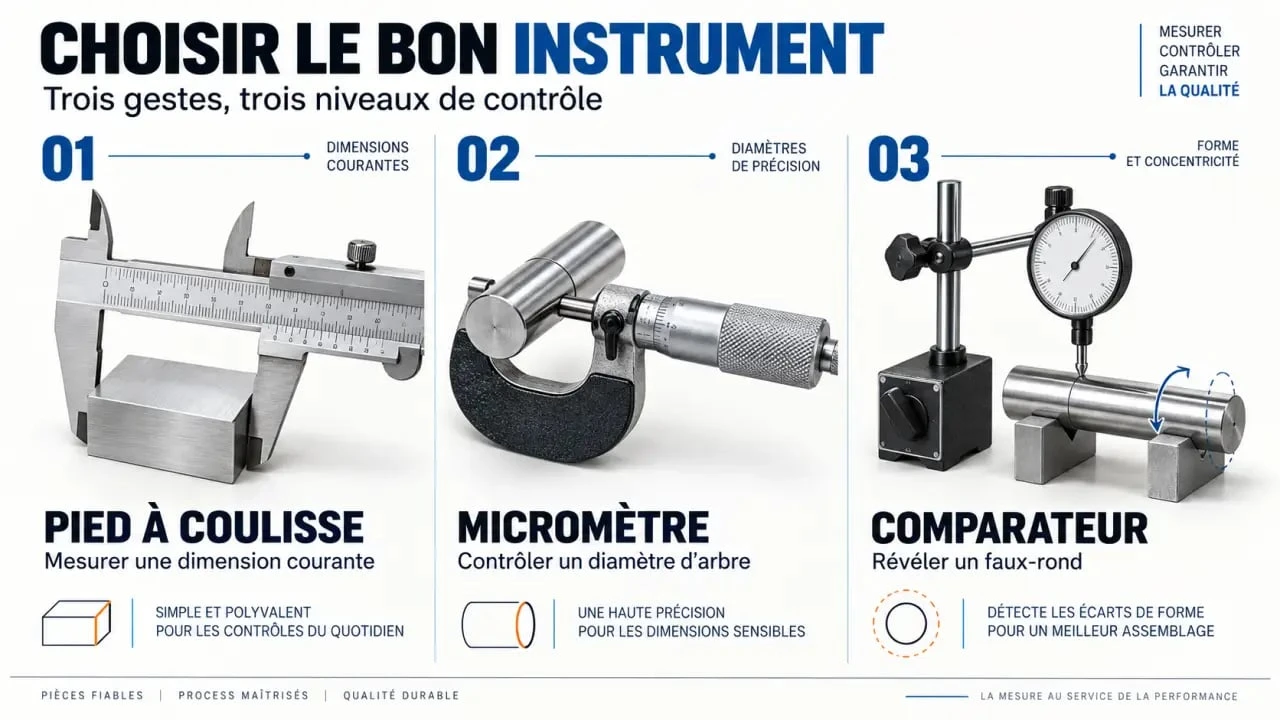
Il convient au contrôle rapide d’une pièce usinée, mais montre ses limites lorsque les faces sont très petites, que la zone est difficile d’accès ou que la tolérance impose une pression de mesure constante. Serrer excessivement les becs peut fausser la lecture, notamment sur des matériaux tendres ou des parois fines. L’affichage numérique facilite la lecture, mais ne corrige ni un mauvais alignement ni un appui irrégulier.
Le micromètre pour maîtriser la pression de contact
Le micromètre, aussi appelé palmer pour les modèles extérieurs, est conçu pour des mesures plus fines. Son tambour gradué et sa vis micrométrique assurent le déplacement progressif de la touche. La présence d’un limiteur de couple ou d’un cliquet aide à appliquer une pression plus régulière d’une mesure à l’autre, ce qui améliore la répétabilité des mesures.
Un micromètre extérieur convient particulièrement au contrôle d’un diamètre d’arbre, d’une épaisseur ou d’une petite largeur. Des versions intérieures permettent de relever certains alésages, tandis que les micromètres de profondeur servent à contrôler des rainures ou des niveaux. Chaque modèle couvre une plage précise. Il vaut mieux choisir une plage proche de la dimension à mesurer que de vouloir tout faire avec un seul appareil.
Le comparateur pour observer un écart plutôt qu’une cote brute
Le comparateur ne remplace pas toujours un instrument de mesure directe. Il excelle surtout dans la comparaison : une pièce de référence, une cale étalon ou une position réglée sert de point zéro, puis l’aiguille ou l’affichage révèle l’écart. Cette méthode est efficace pour contrôler le faux-rond d’un arbre, le voile d’un disque, une hauteur relative ou le parallélisme de deux surfaces.
Installé sur un support stable, le comparateur transforme un petit déplacement du palpeur en indication lisible. La rigidité du montage reste essentielle : un bras articulé mal serré ou une pièce mobile peut créer une variation qui n’appartient pas à la pièce contrôlée. Le comparateur indique alors un déplacement, mais sa lecture n’a de sens que si la référence et le support restent parfaitement stables.
Préparer la mesure : les détails qui changent le résultat
Une mesure de précision commence avant le contact entre l’instrument et la pièce. Les surfaces doivent être propres, sans copeau, bavure, huile épaisse ni poussière abrasive. Une bavure presque invisible sur le bord d’un perçage suffit à modifier une mesure intérieure. Il faut aussi laisser la pièce et l’appareil se stabiliser lorsque leur température diffère fortement : le métal se dilate, et un écart thermique peut devenir significatif sur une cote exigeante.
Vocabulaire international de métrologie (VIM) – référence officielle | Consultez la référence officielle du JCGM présentant les termes et concepts fondamentaux de la métrologie et de la mesure.
Pensez au contrôle comme à une rampe d’accès : si la pièce arrive de travers sur la zone de mesure, la lecture peut sembler correcte tout en reposant sur un mauvais appui. Pour un diamètre, placez les touches perpendiculairement à l’axe et recherchez doucement le point de bascule, celui où la valeur reste cohérente sur plusieurs positions. Pour une profondeur, posez toute la semelle de l’instrument sur une surface de référence plane, sans la faire basculer sur une arête. Cette discipline d’alignement de l’instrument évite souvent plus d’erreurs que le seul choix d’un affichage numérique.
Vérifier le zéro et la cohérence de l’appareil
Avant une série de mesures, fermez délicatement le pied à coulisse ou le micromètre et vérifiez le zéro. Pour un comparateur, contrôlez le retour à la référence après plusieurs pressions du palpeur. Une valeur qui dérive, un coulissement irrégulier, des becs marqués ou une touche endommagée sont des signaux à prendre au sérieux.
Lorsque la conformité est critique, une vérification avec des cales étalons, une bague de réglage ou une référence connue permet de confirmer que l’appareil donne une indication cohérente dans la plage utilisée. Le contrôle d’un instrument ne doit pas se limiter à son extrémité de course : une erreur peut aussi apparaître au milieu de la plage de mesure. Cette vérification renseigne sur la cohérence de l’appareil avant son emploi sur la pièce.
Éviter les erreurs fréquentes en métrologie d’atelier
- Mesurer une pièce encore chaude : après un usinage, un perçage ou un meulage, attendez que la température se stabilise avant de valider une cote.
- Confondre résolution et exactitude : un affichage avec plusieurs décimales ne garantit pas, à lui seul, une mesure juste.
- Prendre une seule lecture : pour un diamètre ou un alésage, mesurez à différents endroits et dans plusieurs orientations afin de repérer une ovalisation, une conicité ou un défaut local.
- Forcer sur l’instrument : une pression excessive peut déformer la pièce, user les touches et fausser le résultat.
- Négliger l’état des surfaces : un copeau coincé, une rayure ou une bavure doit être éliminé avant le contrôle.
Construire un contrôle fiable et reproductible
Le meilleur appareil de mesure de précision mécanique est celui qui répond à la cote, au matériau et au rythme de contrôle sans ajouter d’incertitude inutile. Pour un contrôle unitaire, un micromètre bien manipulé peut suffire. Dans une série, un montage de contrôle, un comparateur réglé sur une référence ou un calibre adapté réduisent le temps de manipulation et limitent les différences entre opérateurs.
Conservez les instruments dans leur étui, essuyez les surfaces de mesure après usage et évitez les chocs. Un appareil propre, rangé et vérifié régulièrement reste plus fiable qu’un modèle sophistiqué utilisé sans méthode. En métrologie mécanique, la précision dépend de l’ensemble formé par l’instrument, la pièce, le geste et la référence. Le choix du bon outil n’est donc que la première étape : la préparation, l’alignement et la répétition du contrôle déterminent aussi la qualité du résultat.

- Nettoyer son moteur : guide pratique pour un entretien sans risque - 20 septembre 2026
- Réparation de boîte de vitesses : diagnostic, options et critères de fiabilité - 20 septembre 2026
- Changer un injecteur seul ou à quatre : le vrai poste de coût sous le capot - 19 septembre 2026
Partager cet article
Articles qui pourraient vous intéresser :
 Voyant SRS allumé au contrôle technique : défaut majeur, causes réelles et réparations
 Petite fuite, test de pression ou remplacement : que faire pour un radiateur de refroidissement ?
 Ferraille, sifflement, grondement : quand un bruit de frein doit inquiéter ?
 Recoller un ciel de toit : le bon choix dépend de l’état de la mousse